置换蒸煮器历史
置换间歇蒸煮的起源
1980 年代,瑞典的 Assi Doman 浆厂开始尝试在蒸煮周期的脱木素阶段结束时,从蒸煮锅中收集黑液废液。这是厂长 Bertil Fagerlund 的想法。在浆料排出蒸煮锅之前先移出热能,是希望在后续周期中回用废液中的余热,从而节省热能。Bertil Fagerlund 随后为移出热废液的技术申请了专利,包括:1)自上而下的单向流动;2)自下而上的单向流动;3)自上、下两端同时向中部的双向流动。这些技术专利后来被瑞典的 Rader 公司收购。当时 Rader 正在销售一种名为 RDC(Rader Digester Circulation,Rader 蒸煮锅循环)的间歇蒸煮锅系统,它利用蒸煮锅循环泵和适当的喷嘴布置,向蒸煮锅顶部与底部通入蒸汽加热的药液。
最初的商业化置换技术,1980 年代末
当时 Rader 的所有者、芬兰的 Rauma Repola 公司将 Rader 出售给美国 Beloit 公司,并约定保留使用 Rader 截至当时开发的 RDH(Rader Displacement Heating,Rader 置换加热)技术。与 Rader 的活动同时,瑞典 Sunds Defibrator 公司也在开发并推广一种名为“Cold Blow”的置换技术,但因热废液贮存容量不足(即贮存容器太小)而未获成功。Rader 并入 Beloit 后,Sunds Defibrator 与 Rauma Repola 合并。Rauma Repola 保留使用的 Rader RDH 技术,结合未成功的 Cold Blow 系统的思路,由如上所述在 Rader 售予 Beloit 后已成为 Rauma Repola 子公司的 Sunds Defibrator 以 SuperBatch 之名推向市场。Sunds Defibrator 为每套售出的 Superbatch 系统中使用的 Rader 技术向 Beloit 支付专利费。Beloit 的系统——即 Rader 的原始系统——仍以 RDH 的缩写销售,但 Beloit 将其含义改为 Rapid Displacement Heating(快速置换加热)。
Beloit RDH 商业化置换技术,1980 年代末
Beloit 最终商业化的方法是:在浆料排出之前,用来自粗浆洗涤车间的较冷稀黑液自下而上单向置换蒸煮锅内的热药液。被置换出的热药液贮存于由压力容器与常压槽组成的槽区以供回用。各股药液按温度分别送入槽区的不同容器。
Beloit 对 RDH 的进一步开发产生了多种改型,称为 RDH Stage III、RDH IIIM 与 RDH 2000(RDH Stage II 与 Superbatch 相同,因温度、卡伯值、蒸汽消耗等不稳定,于 1991 年被 Beloit 放弃)。Sunds Defibrator 在作为 Metso 子公司数年后,如今已并入 Valmet,仍以 SuperBatch 之名生产系统,现已更名为 Ultrabatch、Optibatch 与 Superbatch-C。其他公司也曾以不同商标尝试这种间歇蒸煮与循环药液管理相结合的方式(例如一家奥地利公司的 EnerBatch 与 CBC),但具有 RDH 血统的 DDS 产品一直是最成功的。值得注意的是,各供应商已安装的置换间歇系统中,没有任何两套是完全相同的,因为每套装置都根据该装置的技术要求与资金条件,在热回收、化学品回收、木片浸渍与产能方面进行了工艺改进。
硫酸盐置换蒸煮锅的发明人 Bertil Fagerlund 与 CPL 创始人 Craig A Bianchini 在 Beloit 广泛合作,推动 RDH 技术的发展。例如,1991 年,他们在美国南卡罗来纳州一套针叶木/阔叶木切换原料的 RDH 装置上发明了“白液分段加入”(White Liquor Profiling)的概念,当时该装置在针叶木生产期间出现大量粗渣。在此发明之前,置换系统中的白液基本上全部在蒸煮周期最后的热液充液阶段加入蒸煮锅,这正是粗渣问题的原因。白液分段加入是按反应速率分批加入白液,使蒸煮锅内的有效碱(EA)得到最高效的利用。这正是 CSTR(回流)反应器的基础:一种或多种反应物持续加入,同时一种或多种产物持续移出。
置换蒸煮锅的基本概念
尽管商标与供应商各不相同,所有商业化置换间歇蒸煮系统的基本概念是相似的。即:原料(木材、竹子等)装入间歇反应器(即蒸煮锅),原料留在锅内,来自槽区的各种药液被泵送穿过料层,原料最终转化为纤维,最后排出纤维产品,为下一锅“蒸煮”做好准备。从蒸煮锅返回的药液贮存于槽区,各自具有不同的温度与残余硫酸盐蒸煮化学品特性。在蒸煮周期的各个阶段,这些贮存药液用于加热或冷却原料与纤维,同时使其接触不同浓度的化学品。CPL 的 DDS™ 基于同样的置换技术,但融入了 CPL 与业界发现的改进,形成更灵活的置换间歇蒸煮系统。最能描述其反应动力学的理论模型,是化学工程师所称的全混流反应器(CSTR)或回流反应器——由于副产物被持续移出,它并非简单的“间歇”模型。这类反应器相对于另外两种化学反应器模型——连续式(活塞流反应器)与间歇式(传统间歇反应器)——具有诸多优势。也可以把反应物之间的相互作用理解为一个流化床。
RDH 置换技术的发展
贮存的热药液随后被泵入新装料的蒸煮锅,开始分离纤维的“蒸煮”。增加这些设备与复杂性的最初目的是降低能耗,但意外发现,由于循环药液中含有残余化学品,这一方法还带来了其他好处。这些化学品提高了蒸煮反应的选择性,从而提高了纸浆纤维强度,同时允许在蒸煮锅内从原料中脱除更多木素并送往碱回收(即蒸煮至更低的卡伯值)。这减少了下游粗浆氧脱木素(ODL)与漂白车间的脱木素负荷,最终降低了 BOD 排放,因为漂白废水不在碱回收循环之内。
蒸煮器概念
传统间歇蒸煮
传统间歇蒸煮锅(反应器)以启停式的间歇方式运行。即:将反应物装入反应容器,反应生成产品,然后排出以完成一个周期。如此反复运行,以近似连续的方式生产产品。对于制浆行业而言,一般来说,反应器即蒸煮锅,反应物是含纤维的木片与白液,产品是分离出的纤维,反应副产物是黑液。纤维与黑液一同从蒸煮锅排出。这种混合物(称为浆料)含有余热与未消耗的化学品,但未被收集以进一步回用。
反应器动力学比较
化学反应可按相间作用方式分类,难度依次递增:气–气、气–液、液–液、液–固,以及通常最难的固–固。因此,用液体反应物对固体纤维素原料进行脱木素,属于第二难的反应类型。这对反应器内反应物(绝干木材与有效碱 EA)的相互作用形成了很大限制。下表比较了三种反应器类型及其对反应物的影响
| 动力学模型 | 商业化形式 | 绝干木材 | 有效碱 |
|---|---|---|---|
| 间歇式 | 传统间歇蒸煮 | 静止 | 静止 |
| 全混流 CSTR | 置换间歇蒸煮 | 静止 | 流动 |
| 活塞流 | 连续蒸煮 | 流动 | 流动 |
CSTR 模型兼取两种反应物的最佳属性:静止的固体与流动的液体
间歇式或 CSTR 反应器相对于活塞流(连续)反应器具有多项优势。其一,若连续蒸煮锅出现问题需要停车,将完全没有纸浆产出;而在间歇蒸煮车间,其余反应器仍可继续生产。就反应而言,在连续反应器中,木材与药液两种主要反应物相对运动,而 CSTR 则保持木材位置不变,仅药液流动。一个尤为重要的区别是:当下游粗浆工段出现延误时,可以通过按需置换出热蒸煮药液,单独中止每台 CSTR 的蒸煮反应,从而在粗浆工段停车期间不损坏纸浆。间歇式与 CSTR 反应器接受非理想原料的能力也有充分记录:许多浆厂必须对木片进行严格筛选,以免连续蒸煮锅内部滤液筛板出现问题。这些浆厂随后将备料车间的筛选料送入间歇蒸煮锅或置换蒸煮锅。
间歇式与连续式蒸煮锅
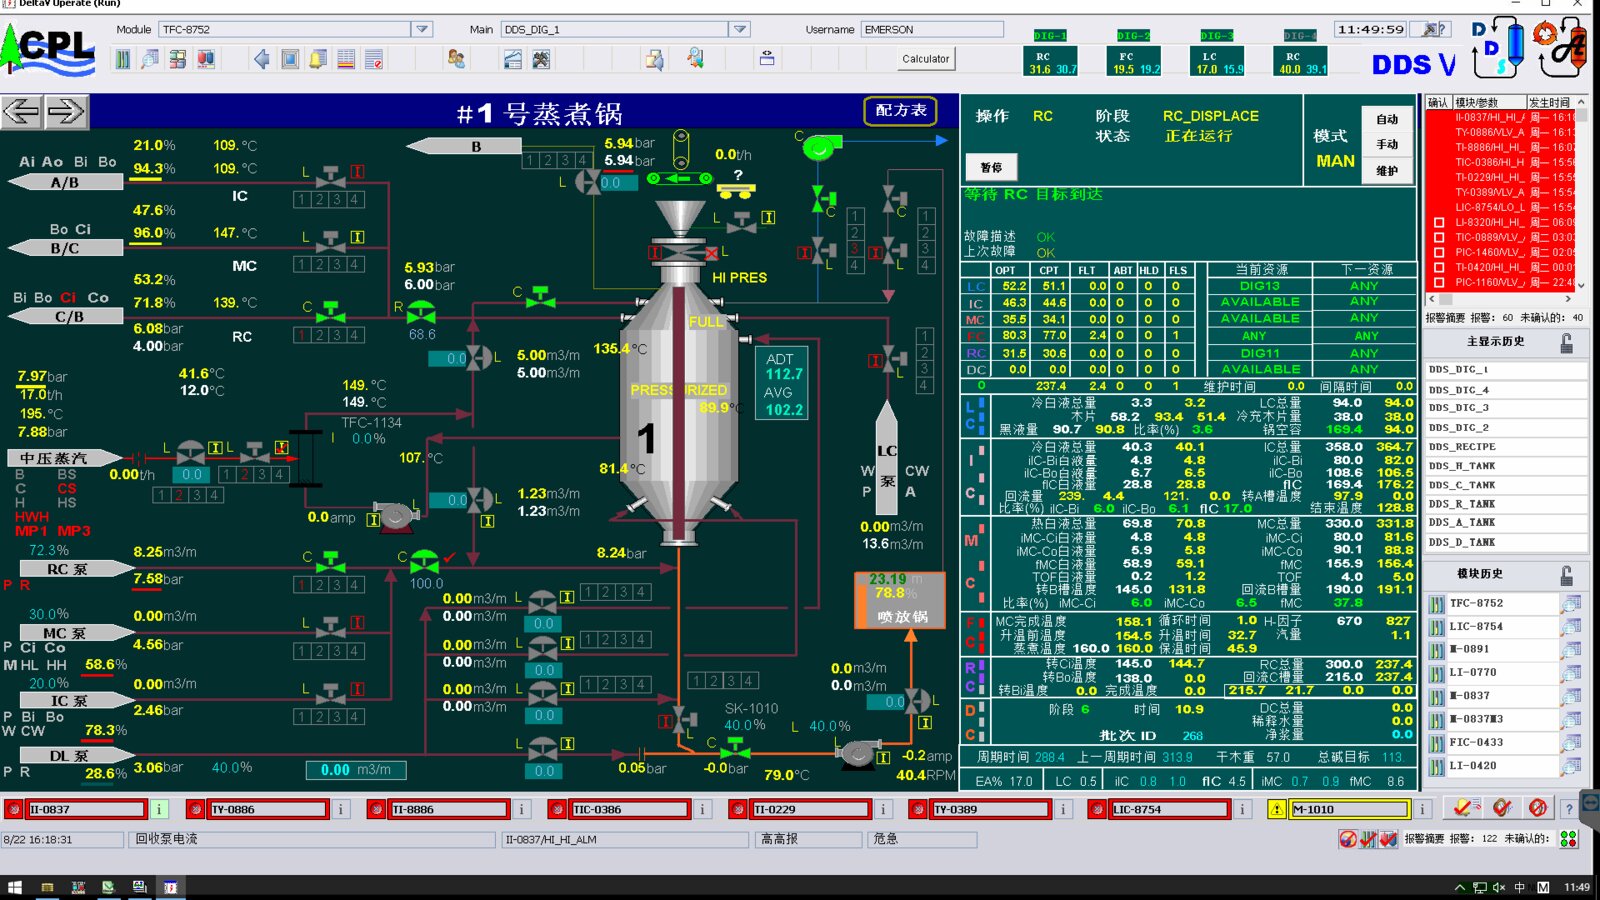
1980 年代出现的电子控制与安全系统(称为“ICS”),使间歇反应器能够像活塞流反应器那样连续产出产品——即制浆造纸行业所称的“连续蒸煮锅”。工业控制系统(ICS)由 DCS、中间继电器、直接硬接线的冗余安全控制继电器(称为“硬联锁”HWI)、机柜、UPS 电源、现场仪表等组成。
部分热量传递系统
间接热量传递
CPL 及其他供应商提供利用间接换热器传递部分热量的系统,作为投资较低的方案。这些系统无法带来化学效益,节省的热量也远小于完全置换工艺。CPL 提供的效率较低的系统是 DSS™ 蒸煮系统。热量通过间接换热设备从蒸煮废液传递给新装入的药液。蒸煮废液不发生直接接触,而废液中含有对脱木素选择性十分重要的硫化度,以及溶解木素的活性组分——残余 OH⁻。
直接传递与间接传递
如上所述,DDS 是一种直接接触的置换系统,可利用蒸煮废液的化学能与热能。DDS 对药液的管理远优于其他商业系统,从而实现持续稳定的生产。由于各台蒸煮锅之间的时序问题,为回收余热而管理蒸煮废液更为困难。CPL 仅售出过一套 DSS 系统,并因间接接触固有的低效率而将其升级为完整的 DDS 系统。