Historia de los digestores por desplazamiento
Orígenes de la cocción discontinua por desplazamiento
En los años 80, la fábrica Assi Doman de Suecia comenzó a experimentar con la recogida de los licores negros agotados del digestor al final de la fase de deslignificación del ciclo de cocción. Fue idea de Bertil Fagerlund, el director de la fábrica. La extracción de la energía térmica antes de retirar la pulpa del digestor se realizó con la esperanza de reutilizar el calor residual contenido en el licor agotado en ciclos futuros, para ahorrar energía térmica. Bertil Fagerlund acabó solicitando patentes que cubrían las técnicas para extraer el licor caliente agotado, que incluían 1) flujo unidireccional de arriba abajo, 2) flujo unidireccional de abajo arriba y 3) flujo bidireccional desde arriba y abajo hacia el centro simultáneamente. Las patentes de la tecnología fueron adquiridas después por la empresa Rader, de Suecia. En aquel momento, Rader comercializaba un sistema de digestor discontinuo llamado RDC, acrónimo de Rader Digester Circulation, que permitía calentar con vapor el licor en la parte superior e inferior del digestor mediante una bomba de recirculación con una disposición adecuada de toberas.
Primera tecnología de desplazamiento comercializada, finales de los 80
El entonces propietario de Rader, Rauma Repola de Finlandia, vendió Rader a Beloit Corporation de EE. UU. con un acuerdo para conservar el uso de la tecnología RDH (acrónimo de Rader Displacement Heating) de Rader desarrollada hasta ese momento. Simultáneamente a la actividad de Rader, Sunds Defibrator de Suecia desarrollaba y comercializaba una tecnología de desplazamiento con el nombre «Cold Blow», que no tuvo éxito por el almacenamiento insuficiente de licores calientes agotados (es decir, depósitos demasiado pequeños). Sunds Defibrator y Rauma Repola se unieron después de que Rader se integrara en Beloit. El uso conservado de la tecnología RDH de Rader en Rauma Repola, junto con ideas del fallido sistema Cold Blow, fue comercializado por Sunds Defibrator con el nombre SuperBatch; Sunds Defibrator se había convertido en filial de Rauma Repola, como se ha indicado, tras la venta de Rader a Beloit. Sunds Defibrator pagó regalías a Beloit por todos los sistemas Superbatch vendidos, por el uso de la tecnología Rader incorporada en el Superbatch. El sistema de Beloit, el sistema original de Rader, siguió comercializándose bajo el acrónimo RDH, pero Beloit cambió su significado a Rapid Displacement Heating.
Tecnología de desplazamiento RDH de Beloit comercializada, finales de los 80
Finalmente, el método que Beloit comercializó para lograrlo consistía en desplazar los licores calientes del digestor de forma unidireccional, de abajo arriba, con licor negro débil más frío procedente de la planta de lavado de pulpa cruda, antes de retirar la pulpa producto. Los licores calientes desplazados se almacenaban en un parque de tanques compuesto por depósitos a presión y tanques atmosféricos para su reutilización. Los licores se desviaban a los distintos depósitos del parque de tanques según su temperatura.
El desarrollo posterior del RDH por parte de Beloit dio lugar a modificaciones de sus sistemas, denominadas de diversas formas, como RDH Stage III, RDH IIIM y RDH 2000 (el RDH Stage II era igual al Superbatch y fue abandonado por Beloit en 1991 por inconsistencias en temperatura, kappa, consumo de vapor, etc.). Sunds Defibrator, hoy absorbida por la empresa Valmet tras varios años como filial de Metso, siguió produciendo sistemas con el nombre SuperBatch y ahora los ha renombrado Ultrabatch, Optibatch y Superbatch-C. Otras empresas también han intentado esta combinación de cocción discontinua con gestión de licores reciclados bajo distintos nombres comerciales (por ejemplo, EnerBatch y CBC de una empresa austriaca), pero las ofertas DDS (con linaje RDH) han sido las más exitosas. Es interesante señalar que no hay dos de estos sistemas discontinuos por desplazamiento instalados, de ningún proveedor, que sean exactamente iguales, ya que cada instalación ha incorporado modificaciones de proceso para mejorar la recuperación de calor, la recuperación de productos químicos, la impregnación de las astillas y las tasas de producción, según los requisitos técnicos y la disponibilidad de capital de esa instalación.
Bertil Fagerlund, inventor de los digestores kraft por desplazamiento, y el fundador de CPL, Craig A Bianchini, colaboraron extensamente para hacer avanzar la tecnología RDH en Beloit. Por ejemplo, en 1991 inventaron el concepto de perfilado de licor blanco (White Liquor Profiling) en una instalación RDH de materia prima alternante en Carolina del Sur que sufría altos niveles de rechazos durante las campañas de coníferas. Antes de esta invención, prácticamente todo el licor blanco de los sistemas por desplazamiento se introducía en el digestor en la fase final de llenado con licor caliente del ciclo de cocción. Esto causaba el problema de los rechazos. El perfilado de licor blanco consiste en añadir el licor blanco de modo que se logre el uso más eficiente del EA en el digestor según la velocidad de reacción. Esta es la base de un reactor CSTR (de flujo inverso), en el que uno o más reactivos y uno o más productos se añaden y se retiran de forma continua, respectivamente.
Conceptos básicos de los digestores por desplazamiento
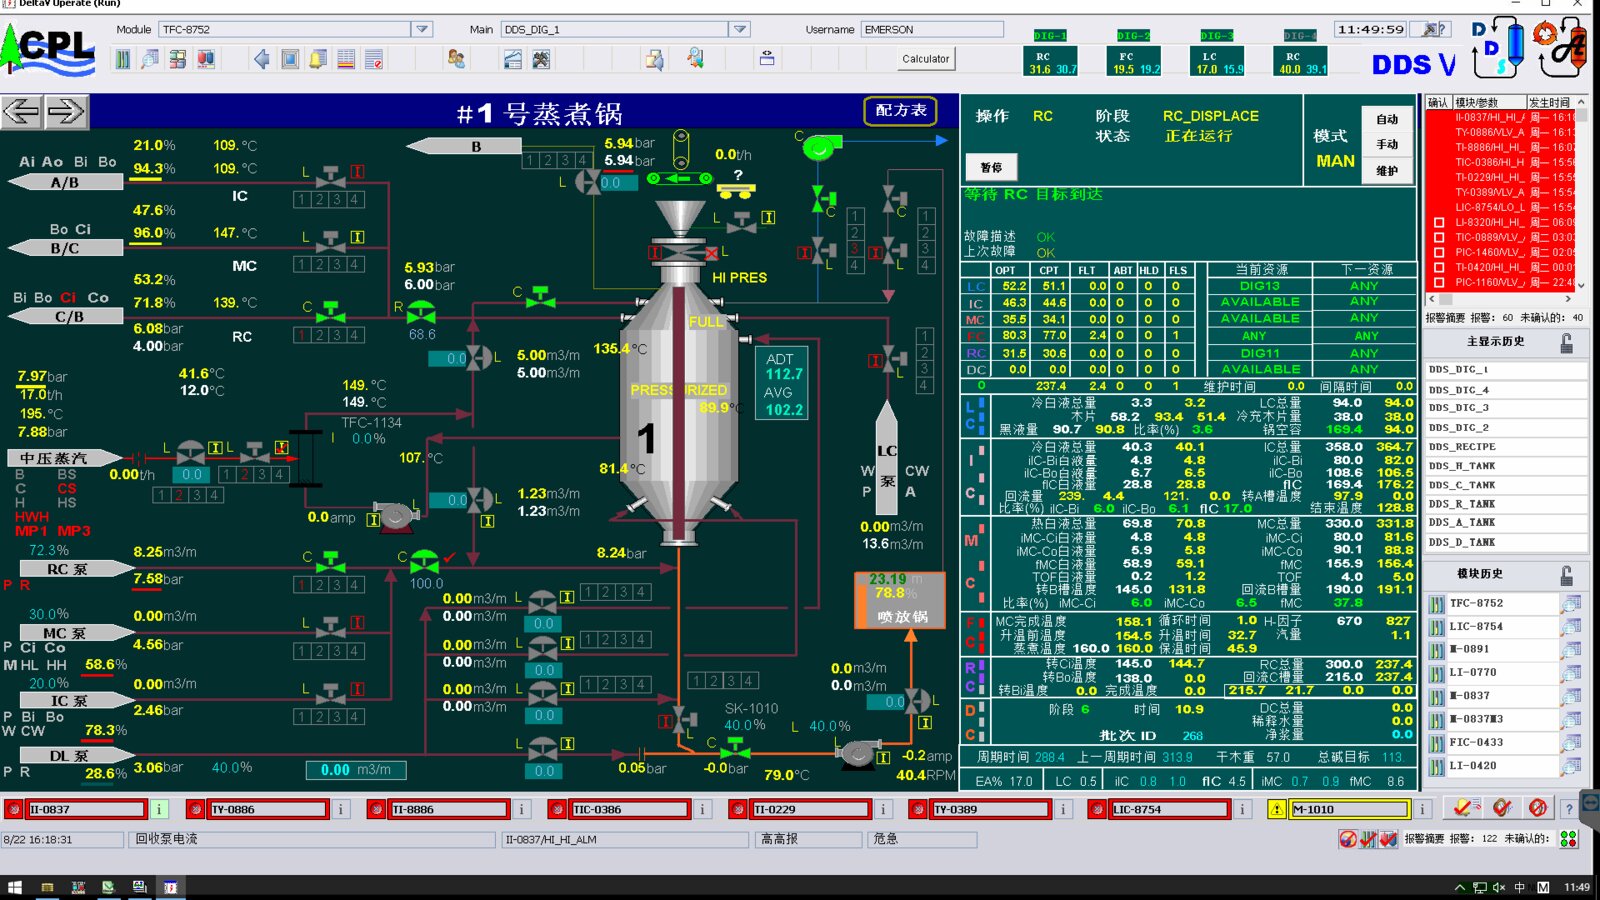
A pesar de los distintos nombres comerciales y proveedores, los conceptos básicos de la cocción discontinua por desplazamiento son similares en todas las ofertas comerciales. Es decir, la materia prima (madera, bambú, etc.) se carga en el reactor discontinuo (el digestor), la materia prima permanece en el digestor mientras distintos licores del parque de tanques se bombean a través del lecho de materia prima, que finalmente se convierte en fibra, y por último la fibra producto se descarga para preparar el reactor para el siguiente lote o «cocción». Los licores que retornan del digestor tras haber sido bombeados a través de él se almacenan en el parque de tanques, con distintas características de temperatura y de productos químicos kraft residuales. Los licores almacenados se emplean para calentar o enfriar la materia prima o la fibra mientras se exponen a distintas concentraciones de productos químicos durante las diferentes etapas del ciclo de cocción. El DDS™ de CPL se basa en la misma tecnología de desplazamiento, pero incorpora modificaciones descubiertas por CPL y otros para crear un sistema de cocción discontinua por desplazamiento más flexible. El modelo teórico que mejor describe la cinética de la reacción es el que los ingenieros químicos denominan CSTR (reactor de tanque agitado continuo) o reactor de flujo inverso, y no es un simple modelo «discontinuo», debido a la eliminación continua de subproductos. Este tipo de reactor tiene muchas ventajas sobre los otros dos modelos de reactor químico: continuo (reactor de flujo pistón) y discontinuo (reactor discontinuo tradicional). Otra forma de ver la interacción de los reactivos es pensar en un lecho fluidizado.
Avances de la tecnología de desplazamiento RDH
Los licores calientes almacenados se reutilizan después bombeándolos a un digestor recién cargado de materia prima para iniciar la «cocción» que libera las fibras. El objetivo principal de este equipo y complejidad adicionales era reducir los costes energéticos, pero, por casualidad, se descubrió que este método tenía otras ventajas debido a los productos químicos residuales de los licores reciclados. Estos productos químicos aumentaban la selectividad de las reacciones de cocción, lo que a su vez incrementaba la resistencia de la fibra de la pulpa y permitía eliminar más lignina de la materia prima en el digestor, que se envía a la planta de recuperación (es decir, cocer a un número kappa más bajo). Esto reducía la necesidad de eliminar lignina aguas abajo en la deslignificación con oxígeno (ODL) de la pulpa cruda y en la planta de blanqueo, reduciendo en última instancia el efluente de DBO, ya que el efluente de la planta de blanqueo no está en el circuito de recuperación.
Conceptos de los digestores
Digestión discontinua convencional
Los digestores discontinuos convencionales (reactores) funcionan en un esquema discontinuo de arranque/parada. Es decir, los reactivos se introducen en el recipiente del reactor y se dejan reaccionar para producir un producto, que luego se expulsa para completar un ciclo. Esta operación se repite indefinidamente para producir un producto de forma más o menos continua. En referencia a la industria de la pulpa y en general, el reactor es el digestor, los reactivos son las astillas portadoras de fibra y el licor blanco, el producto es la fibra liberada y los subproductos de la reacción son los licores negros. La fibra se extrae del digestor junto con el licor negro. Esta mezcla (denominada pulpa) contiene calor residual y productos químicos no consumidos que no se recogen para su reutilización.
Comparación cinética de reactores
Las reacciones químicas pueden clasificarse por la interacción entre fases (en orden creciente de dificultad) como: gas-gas, gas-líquido, líquido-líquido, líquido-sólido y, normalmente la más difícil, sólido-sólido. Por tanto, puede verse que deslignificar material celulósico sólido con reactivos líquidos es la segunda más difícil de lograr. Esto impone grandes limitaciones a la interacción de los reactivos (madera seca al horno y álcali efectivo, EA) en el reactor. La siguiente tabla compara los tres tipos de reactor y su efecto sobre los reactivos
| Modelo cinético | Comercializado como | madera s.h. | EA |
|---|---|---|---|
| Discontinuo | Discontinuo convencional | en reposo | en reposo |
| CSTR | Discontinuo por desplazamiento | en reposo | en movimiento |
| Flujo pistón | Continuo | en movimiento | en movimiento |
El modelo CSTR aprovecha los mejores atributos de cada uno de los reactivos: un sólido en reposo con un líquido en movimiento
Un reactor discontinuo o CSTR tiene varias ventajas sobre un reactor de flujo pistón (continuo). Una de ellas es que, si un problema en el continuo requiere una parada, no se producirá pulpa, mientras que en el discontinuo los demás reactores seguirán produciendo pulpa. En cuanto a la reacción, en un reactor continuo los dos reactivos principales (madera y licor) se mueven uno respecto al otro, frente a un CSTR que mantiene la madera en una posición mientras solo el licor se mueve. Una distinción especialmente importante es que, si hay un retraso aguas abajo en la planta de pulpa cruda, la reacción de cocción puede detenerse en cada CSTR individualmente desplazando los productos químicos de cocción calientes cuando sea necesario, sin destruir la pulpa mientras la planta de pulpa cruda está parada. La capacidad de los reactores discontinuos y CSTR para aceptar materia prima imperfecta también está bien documentada, ya que muchas fábricas deben cribar exhaustivamente las astillas para que el digestor continuo no tenga problemas en los tamices internos de licor. Estas fábricas alimentan luego los rechazos del parque de madera a los digestores discontinuos o por desplazamiento.
Digestores discontinuos frente a continuos
La llegada en los años 80 del sistema electrónico de control y seguridad denominado «ICS» ha permitido que los reactores discontinuos produzcan de forma continua, como es inherente a los reactores de flujo pistón, lo que en la industria de la pulpa y el papel se conoce comúnmente como «digestor continuo». El sistema de control industrial (ICS) se compone de un DCS, relés de interposición, relés de control redundantes de seguridad cableados directamente, denominados «enclavamientos cableados» (HWI), armarios, alimentación por SAI, instrumentos de campo, etc.
Sistemas de transferencia parcial de calor
Transferencia indirecta de calor
CPL y otros proveedores ofrecen sistemas que transfieren parte del calor mediante intercambiadores de calor indirectos, como una inversión de menor costo. Estos sistemas no aportan ventajas químicas y el ahorro de calor es mucho menor que el de un proceso de desplazamiento completo. El sistema menos eficiente que ofrece CPL es el Sistema de Cocción DSS™. El calor se transfiere mediante equipos de transferencia indirecta de calor desde el licor agotado al nuevo licor de carga. No hay contacto directo con el licor agotado, que contiene una sulfidez considerable e importante para la selectividad de la deslignificación y OH⁻ residual, que es la especie activa que solubiliza la lignina.
Transferencia directa frente a indirecta
Como se describió anteriormente, el DDS es un sistema de desplazamiento por contacto directo que aprovecha la energía química y térmica de los licores agotados. La gestión de los licores en el DDS supera ampliamente a la de los demás sistemas comerciales, lo que da como resultado una producción constante y estable. La gestión del licor agotado para obtener el calor residual es más difícil debido a los problemas de sincronización de cada digestor. CPL vendió un solo sistema DSS, que se actualizó a un sistema DDS completo debido a las ineficiencias inherentes del contacto indirecto.